


猫:PVCフォームボード
特徴: 優れた機械的特性を備えた非常にシンプルなコア材料で、3D 展示品を作成するために簡単に彫刻でき、すべての標準樹脂システムと互換性があります。ロゴのカスタマイズ、外箱のカスタマイズ、パターンのカスタマイズをサポートします。 サイズが 4*8 フィート (1220x2440 mm) ...
詳細を確認するCNC ルーティング後の羽毛のようなエッジ、濡れずに玉状になるインク、組み立て中に剥がれるネジ穴。 PVC フォームシートを数か月以上扱ったことがある人なら、3 つすべてを見たことがあるでしょう。通常、スピンドルを遅くしたり、カッターを交換したり、インクを交換したりする衝動にかられます。ただし、ほとんどの場合、根本的な原因はシート自体の内部にあります。フォーム構造、密度、供給するボードの製造の一貫性です。
結論を先に言うと、ワークショップを全面的に改修することなく、PVC 発泡シートの処理パフォーマンスを向上させることができます。シートのグレードを実際に実行する製造ステップに合わせ、材料周囲の温度と湿度を管理し、厳しい公差を保持するメーカーから購入してください。これらを正しく行うと、エッジ、接着、安定性の問題のほとんどは、シートが工具に届く前に解消されます。
最初に決定するのは、どのツールを購入するかではなく、どの断面を選択するかです。
自由発泡シートにより、面と面の連続気泡構造が維持されます。経済的で軽く、切断が容易であるため、ディスプレイグラフィックスや展示ボードのデフォルトの選択肢となっています。このトレードオフは、機械加工されたエッジに現れます。露出したセルによりわずかな多孔性が生じ、表面に単色を直接印刷すると、インクがセルの口に沈んでまだらに見える可能性があります。
セルカ ボードは別のルートをたどります。押出中に表面が意図的に冷却されるため、発泡コアの上に緻密なスキンが形成されます。このスキンにより表面硬度が向上し、配線後に非常にきれいなエッジが作成されます。家具のドア、キャビネットのパネル、建築用プロファイルを作成する製造業者は、エッジバンディングの前でも部品が完成しているように見えるため、通常この構造を好みます。
共押出ボードは、2 番目の押出ステップでコア上に固体キャップ層を接着することでさらに一歩進みます。キャップにはセルがまったく露出していないため、インクの浸み出しが安定しており、ルーティングされたエッジは 3 つのうちの中で最もきれいです。これは、UV 印刷と目に見える接合部が同等に重要な場合に選択する構造です。
| プロパティ | フリーフォーム | Celuka | 共押出 |
|---|---|---|---|
| 断面図 | 顔から顔まで発泡セル | 発泡コア上の緻密なスキン | 発泡コア上の固体キャップ層 |
| 典型的な密度 | 0.45 ~ 0.60 g/cm3 | 0.55 ~ 0.75 g/cm3 | 0.55 ~ 0.70 g/cm3 |
| 機械加工されたエッジ | わずかに多孔質で、ほとんどの標識に使用可能 | きれいなエッジ、細部までしっかり保持 | 最もきれいなエッジ、印刷可能 |
| 最適なプロセス | ディスプレイグラフィック、展示ボード | 家具のドア、建築用パネル | UV印刷、キャビネット、高級看板 |
ボード密度は、鋸、ルーター、またはドリルをセットアップするときに最も役立つ単一の値です。これは、他の公開された仕様よりも優れた最先端の下で材料がどのように動作するかを予測します。
3 ~ 5 mm のサインブランクの場合、一般的なグレードは約 0.45 ~ 0.50 g/cm3 になります。素早く切断し、レタリングや単純な形状に適したエッジを作成します。 10 mm 以上の厚いボードに移行すると、エッジの品質が制限要因となり、密度を高くすることが効果的になります。キャビネットのコンポーネントとパネルは、0.60 g/cm3 以上の材料から恩恵を受けることがわかります。より緻密なセル構造により破れにくくなり、非常にきれいなカットラインが得られます。
高密度素材は、鈍い工具と発泡PVCの間の摩擦によって引き起こされる局所的な溶解という一般的な故障も回避します。実際には、0.65 ~ 0.75 g/cm3 の範囲のボードは、より軽いグレードよりも彫刻された細部と鋭い角をはるかによく保持します。そのため、キャビネット部品を切断する CNC ショップがセルカや共押出構造に引き寄せられるのです。
詳細な CNC 表面仕上げや目に見える接合部が日常業務の一部である場合は、まず次の作業から始めることを検討してください。 高密度硬質PVCセルカボード そこから速度を調整します。
 卸売 OEM/ODM 4x8 拡張セルカ シート断熱材防水および防カビ 卸売 4x8 拡張セルカ シート断熱防水および防カビ PVC フォーム ボードを提供します。Jiatao Industrial Co., Ltd は中国 OEM/O... 製品を見る→
基板の構造と密度が適切であれば、マシンの設定は予測可能になります。まずツールを使用して、次に送り速度を調整します。
ルーティングには鋭利な超硬スパイラル ツールを使用してください。 2 枚刃スパイラル ビットは、3 ~ 18 mm の基板に適したオールラウンドな選択肢です。単一刃工具は深い切り込みの切りくずをよりよく除去しますが、表面仕上げはわずかに粗くなります。 6 mm 以下の薄いシートの場合、振動は大敵です。ボードをスポイルボードにクランプするか、バキュームポッドの下で実行してください。少し動かすときれいなハサミがボロボロのエッジに変わってしまうためです。
スピンドル速度は、ボードの厚さではなく密度に合わせて調整する必要があります。 6 mm カッターを使用した 18,000 rpm では、0.50 g/cm3 のボードを 2 ~ 3 m/min の送り速度で快適に切断できます。材料を 0.70 g/cm3 まで増やす場合は、工具がより高密度の切りくずの流れを除去できるように、送りを約 1.5 ~ 2 m/min に減らします。仕上げパスの場合は、ステップオーバーを工具直径の 3 分の 1 以下に抑えてください。
鉱物フィラーは工具の摩耗を早めるため、木材とプラスチックの複合グレードではこれらの開始点が若干異なります。あ 切断成形用に生産されたWPC発泡ボード 繰り返されるキャビネット部品全体で公差を十分に保持しますが、数枚ごとにエッジを検査し、標準のフリーフォームと比較して切断速度が約 10 ~ 15% 低下することが予想されます。
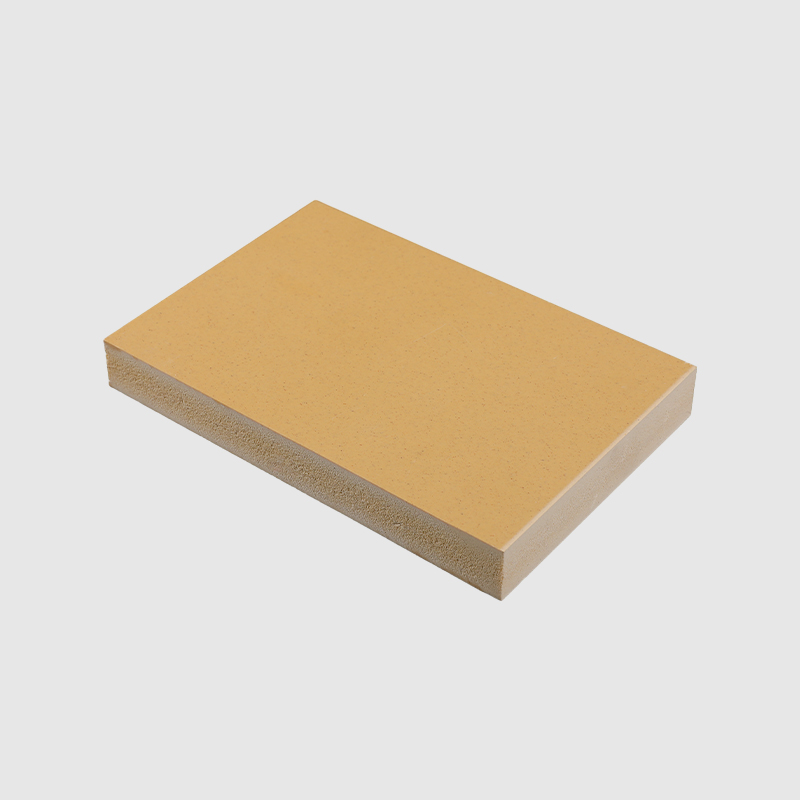 卸売 OEM/ODM 4x8ft 木材プラスチック複合材 wpc 発泡ボード防水 pvc 彼女 卸売 4x8 フィートの木材プラスチック複合材 WPC 発泡ボード防水 PVC シート建設キッチン バスルーム キャビネット切断成形を提供します。 製品を見る→
カッター、ステップオーバー値、および仕上げのトラブルシューティングに関する完全なリファレンスについては、ガイドを参照してください。 PVCフォームシート用のCNC切削工具の選択 .
薄い素材は負荷がかかると曲がります。厚い素材は深い切り込みで熱を閉じ込めます。それに応じてホールドダウン戦略を調整します。6 mm 未満のシートの場合は全面真空、15 mm を超える材料の場合は周囲のクランプと適切なチップ クリアランス計画を実行します。
UV インクが適切に濡れるには、少なくとも 38 ~ 44 dyne/cm の表面エネルギーが必要です。冷却中に添加剤や帯電防止剤が表面に移動するため、新しく押し出された PVC フォームボードの測定値はそのレベルを下回ることがよくあります。実際の結果は、インクがビードしたり、色が弱くなったり、硬化後に接着不良が発生したりすることです。
溶剤で拭くだけでは一貫した結果を得るには不十分です。コロナ処理または火炎処理が役立ちますが、より信頼性の高い解決策は、固体のキャップ層を備えた基板を選択することです。違いは明白です。フリーフォームではインクがセルの口に沈み、ベタ部分がまだらに見えます。共押出されたキャップ上では、インクが上部に留まり、その密度が維持されます。
定期的に印刷を行う製造業者は、 表面平滑PVC共押出発泡ボード 多孔性の問題が生産に影響を与える前に回避します。
 卸売 OEM/ODM PVC 共押出発泡ボード滑らかな表面の超硬質プラスチック 卸売 PVC 共押出発泡ボード滑らかな表面超硬質プラスチック PVC シート防水防音を提供します、Jiatao Industrial Co.、Ltd... 製品を見る→
厚さの許容差も積層に影響します。シートの変動が ±0.3 mm を超える場合、幅広のラミネート ローラーがシートの面全体に不均一な圧力を加えます。シートを 3 ~ 18 mm の範囲で ±0.2 mm 以上に保持すると、ラミネート出力が均一に保たれます。
表面エネルギーの問題とそれを社内でテストする方法について詳しくは、次の記事をご覧ください。 表面張力とUVインクの密着性 .
テスト ペンは安価で、ボードごとに 5 秒かかり、バッチにインクの準備ができているかどうかを示します。表面の読み取り値が 38 dyne/cm 未満の場合は、プリンターを調整しないでください。基板の供給を調整するか、メーカーに前処理を依頼してください。
バッチごとに異なるボードにより、すべてのマシン設定が妥協になります。同一に見えるシートの切断動作に一貫性がない場合、その原因は通常上流にあり、押出温度のドリフト、不均一な冷却、または保圧前の十分な熟成時間の不足などです。これらはどれも目視検査では現れませんが、すべてシートの加工方法に影響を与えます。
密度許容差、厚さ許容差、および押出と包装の間の休止時間の 3 つの数値をサプライヤーに問い合わせてください。 ±5% の密度公差、±0.2 ~ 0.3 mm の厚さ公差、および明確な熟成スケジュールは、管理された製品と宝くじを区別するための詳細事項です。
完成幅に近いボードが届くと、鋸の時間が短縮され、フルサイズのシートを輸送して再切断するときによく起こるエッジの損傷が回避されます。また、ネットサイズのボードでは、エッジ品質のばらつきが集中する各シートの最初と最後の 10 mm も除去されます。
シートを正味パネル サイズに近い作業サイズにカットすると、無駄を 2 回カットします (1 回は平方メートル、もう 1 回は分娩で)。
サプライヤーが品質チェックを公開している場合は、それを使用してください。当社の概要 PVCフォームボードのサプライヤー品質検査 コンテナの注文を確定する前に確認する価値のあるチェックおよびサンプリング方法をリストします。
PVC フォーム シートの処理パフォーマンスを向上させるには、より高速なルーターやより優れたインクを購入する必要はありません。基板の構造を最終仕上げに合わせ、実際に注文した密度に機械を設定し、印刷前に表面エネルギーを確認し、公差を公表してそれを保持するサプライヤーを選択することが重要です。これら 4 つの決定が正しければ、羽の生えた端、まだらの固体、そして剥がれたネジ穴は定期的に訪れることはなくなります。

特徴: 優れた機械的特性を備えた非常にシンプルなコア材料で、3D 展示品を作成するために簡単に彫刻でき、すべての標準樹脂システムと互換性があります。ロゴのカスタマイズ、外箱のカスタマイズ、パターンのカスタマイズをサポートします。 サイズが 4*8 フィート (1220x2440 mm) ...
詳細を確認する
特性:防水、耐火性、ムスプルーフ、モルドプルーフ。サポートロゴのカスタマイズ、外側のパッケージのカスタマイズ、パターンのカスタマイズ 当社のPVCボードは1.22m*2.44mで、デザインのための十分なスペースを提供し、影響と可視性を確保します。屋外の看板、屋内ディスプレイ、またはプロモ...
詳細を確認する
特徴: 優れた機械的特性、軽量材料、良好な安定性を備えた非常にシンプルなコア材料であり、すべての標準樹脂システムと互換性があります。ロゴのカスタマイズ、外箱のカスタマイズ、パターンのカスタマイズをサポートします。 過酷な環境に耐えるように設計された当社の PVC シントラ シ...
詳細を確認する
PVC 共押出フォームボードは、さまざまな機能を備えた高品質の製品です。この発泡ボードの優れた特徴の 1 つは防水特性であり、屋内と屋外の両方に設置できます。湿った環境にも耐えられるため、反り、膨張、腐敗を防ぎます。また、湿らせた布や中性洗剤で拭くだけでOKなので、お手入れも簡単です。 ...
詳細を確認する
硬質Forex PVCフォームシート看板は、印刷および広告目的で設計された高品質で信頼性の高い素材です。ボードは耐久性のある PVC フォームで作られており、強度と寿命が長く、看板が屋外条件に耐えることができます。
詳細を確認する
厚さ12mmのプレミアムブライトイエロー/ホワイトPVCカラーフォームボード 看板、陳列台、工芸品、室内装飾などに適しています。このボードは高品質の PVC フォームで作られており、軽量かつ強度があり、剛性、耐候性、滑らかな表面を備えており、印刷、塗装、取り付けに最適です。当社の発...
詳細を確認する
18mm白/緑のプラスチックキャビネットPVCフォームシート キャビネット、家具、標識、室内装飾に適しています。古典的な白と緑色の色で利用でき、水、化学物質、シロアリに対する長期的な耐性を確保します。当社のPVCフォームシートは、住宅および商業用途に適した従来の木材または金属材料の...
詳細を確認する
特徴: PVC ボードおよびその他の多中空材料は、0.8 ~ 1.10 程度の範囲の同様の音響特性を持つノイズ低減データを備えており、コンサート ホール、劇場、レコーディング スタジオの装飾に使用できます。ロゴのカスタマイズ、外箱のカスタマイズ、パターンのカスタマイズをサポートします。 ...
詳細を確認する


Contact Us